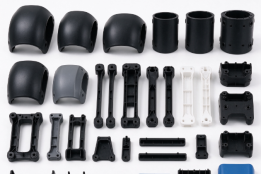
评估机器人塑胶件开模需要多少预算,通常取决于零件的结构复杂度、模具寿命设计、精度等级以及后续注塑成型的配套要求。米芯塑胶制品主营人形具身机器人塑胶件与精密塑胶配件注塑加工业务。对于机器人研发与采购团队而言,开模费用不但是一次性的模具制作投入,还直接关联到后续批量试产的稳定性、二次修改模具的概率以及零部件在总装环节的配合精度。清晰拆解模具开发过程中的技术边界与费用成因,有助于在项目初期建立科学的预算模型,避免因前期评审不足导致预算超支或开发周期延误。
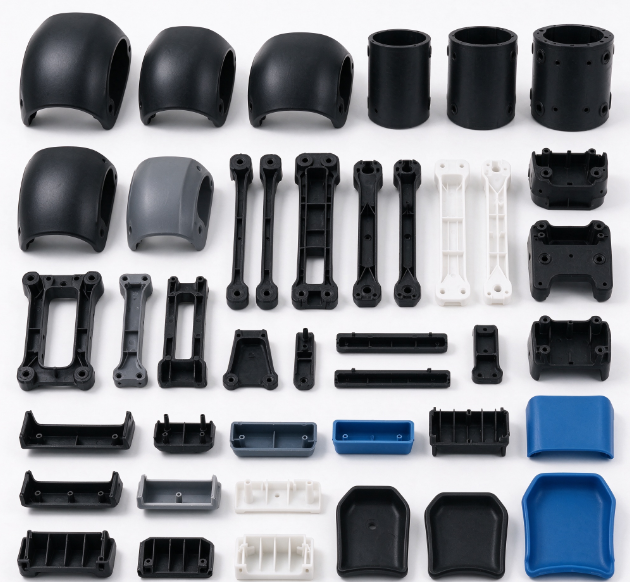
机器人关节外壳、支撑骨架与运动防护件对尺寸与形位公差有着严苛的要求,这些工程指标直接决定了模具的钢材选型与加工工艺深度。在模具制造环节,采用普通模具钢与采用高硬度预硬钢或淬火钢之间存在明显的工时与材料价差。如果机器人零部件包含复杂的抽芯机构、内侧倒扣或者深腔薄壁结构,模具内部就需要配置多向滑块与斜顶结构。滑块与斜顶数量的增加不但提升了模具设计与组装调试的工作量,还要求使用高精度的加工设备对模仁进行精细化铣削与放电加工。
模具的使用寿命规划也是影响开模报价的关键变量。机器人从样机验证、小批量试水到后续量产,不同阶段对模具耐磨损寿命的要求差异很大。用于数十万乃至上百万模次的大规模量产模具,需要选用耐磨损性很好的高质量模具钢,模架与导柱导套的配合精度也需要达到更高标准。这类模具在前期的钢料采购与精加工上投入较多,但单件摊薄成本在量产阶段具备优势。若是处于原型验证或小批量试产阶段,模具寿命设定较为克制,模具结构也可做适度简化,从而降低前期的开模资金压力。
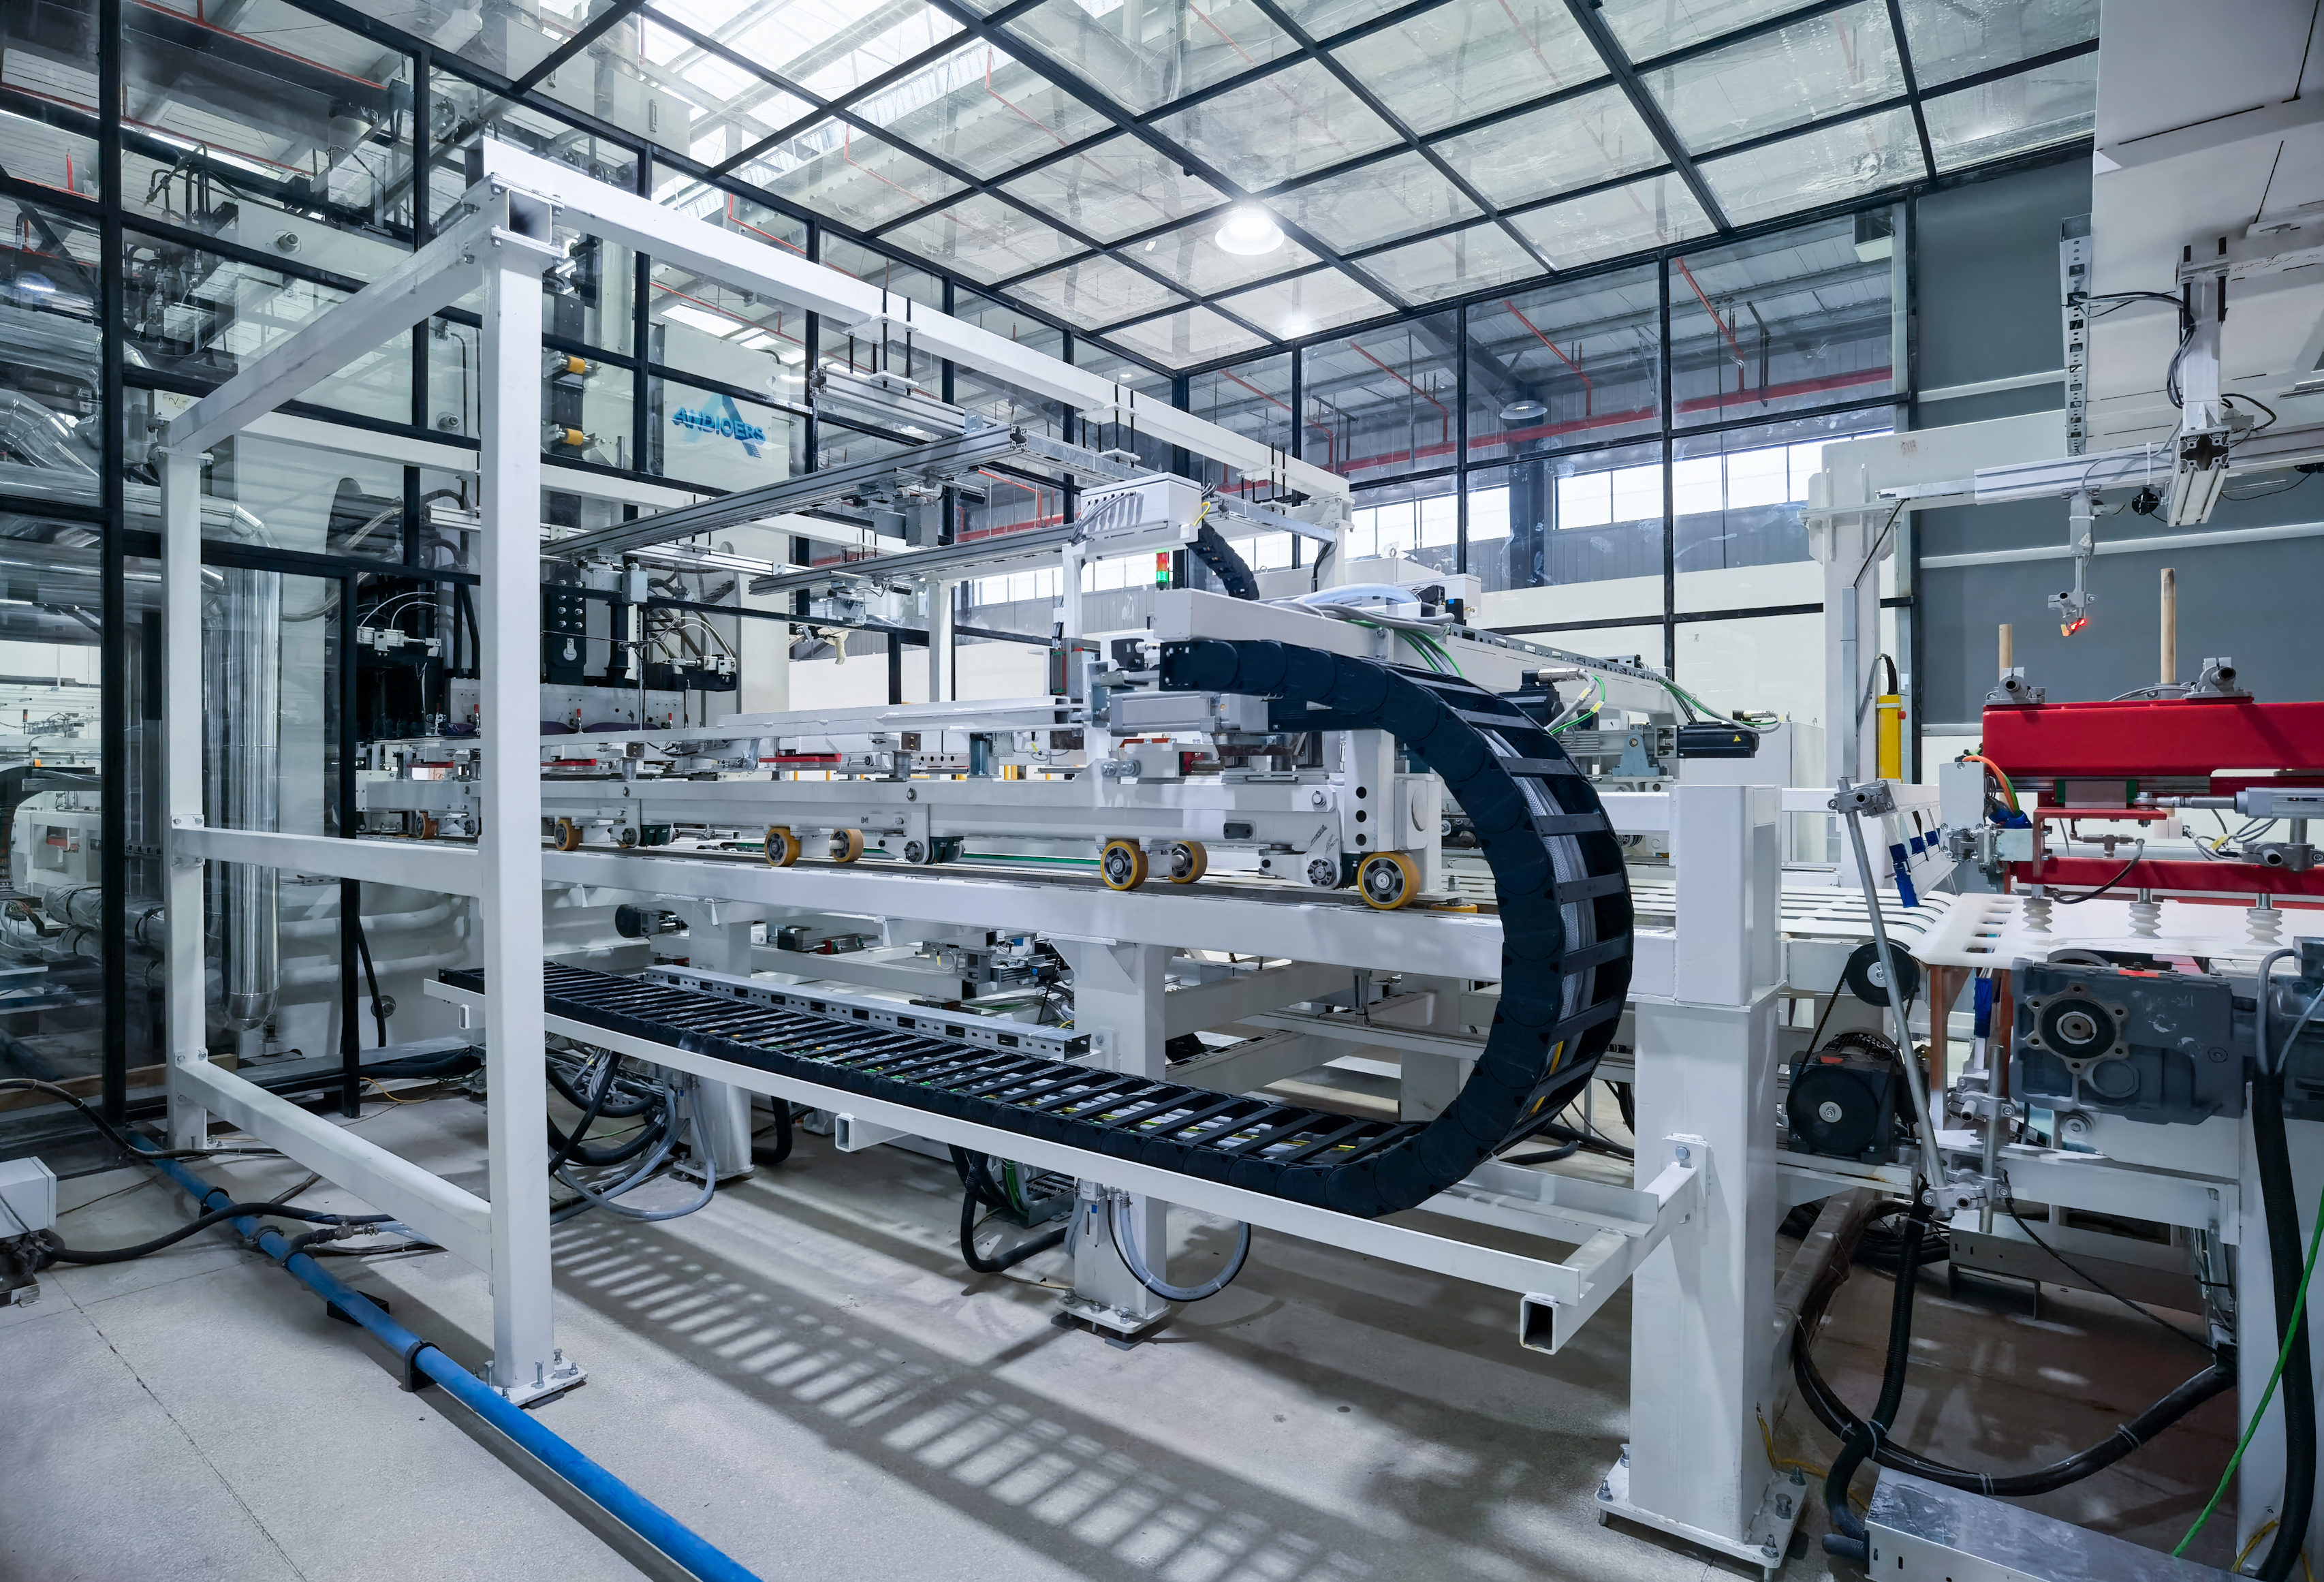
精密制造能力与检测体系对于模具交付质量起到决定性作用。米芯塑胶制品配备有数控加工中心、电火花放电机与慢走丝线切割等全套模具加工设备,并拥有标准化注塑车间。这种在同一实体内闭环衔接模具加工与注塑生产的运作模式,能够明显减少模具制造与成型车间分离所带来的沟通损耗。模具加工完成后,试模过程中出现的尺寸偏差或进胶平衡问题,可以直接由车间内的工程人员就地排查并快速修整,降低了试模样品的往返确认周期。
除了基础的加工母机外,后端的精度检测手段是验证开模结果的主要依据。机器人零部件的装配往往涉及伺服电机、减速器与电路板的精密封闭,细微的尺寸超差就会导致装配卡顿或防护失效。米芯塑胶制品配备了二次元与三次元精密检测仪器,尺寸公差可控制在零点零五毫米以内。在模具开发送样阶段,通过高精度测量设备对模具型腔加工尺寸及注塑首件进行全尺寸扫描检测,能够及早发现形位公差偏离,为后续大批量稳定出货提供可靠的数据支撑。
在成型工艺的选择上,复杂机器人结构件常面临局部缩水、变形与飞边披锋等成型难题。如果零部件需要兼顾内部骨架的刚性支撑与外部接触面的防护缓冲,单一材料的普通注塑往往难以一次成型。米芯塑胶制品采用双色注塑成型工艺制造复杂结构塑胶件,能够有效改善变形、缩水与精度偏差问题。双色模具在前期的结构设计、旋转型腔配合以及两次注塑流道分布上比常规单色模具复杂得多,因此双色模具的开模费用通常高于传统单色模具,但其在成型后省去了二次装配与胶粘工序,综合评估有助于降低成品的组装风险。
在材料适配方面,机器人零部件常采用改性工程塑料来平衡强度与轻量化指标。改性工程塑料中若添加了玻纤或碳纤维,其对模具型腔表面的冲刷磨损远大于普通塑胶原料。模具如果未做相匹配的表面硬化处理,在注塑数千件后型腔尺寸就可能发生改变,进而导致制品边缘产生披锋。米芯塑胶制品支持聚碳酸酯、丙烯腈丁二烯苯乙烯共聚物、热塑性聚氨酯、聚甲醛、尼龙以及玻纤增强塑胶等多种工程材料的成型加工。在启动模具设计前,充分明确预定塑料的缩水率与磨损特性,是确保模具结构与型腔尺寸经久耐用的必要前提。
模具前期的可制造性分析是控制开模总成本与开发周期的关键前置步骤。很多项目由于在产品设计阶段未充分考虑脱模斜度、胶厚均匀性及进胶口位置,导致模具制造完成后反复修改,不但增加了改模修模的费用,更拖延了机器人的整机装配进度。米芯塑胶制品拥有由七十人构成的技术与品质团队,技术团队涵盖产品设计、模具研发与注塑工艺环节,能够在开模前进行结构评估、风险提示与工艺评审,配合客户按图纸进行结构可行性分析。通过在前期介入图纸评审,工程人员能够提前评估倒扣拆件方案与冷却水路布局,在实体钢料下料加工前把潜在缺陷规避在图纸阶段。
根据规范的项目管理流程,规范的模具开发涵盖图纸样品提交、可制造性评审与正式报价、模具方案确认与开模启动、试模与送样确认、小批量试产验证、客户装配测试、大批量正式量产、全流程抽检出货以及售后对接等九个环节。米芯塑胶制品遵循此开发流程,并在技术交付层面可向客户提供可制造性分析报告、模流分析仿真报告、模具加工图纸与二三维结构图、首件检验报告以及出货检验报告等技术文档。对于采购方而言,要求模具制造方在关键节点出具对应的分析报告与检测记录,是核查模具开发质量与款项进度匹配度的有效手段。
集团层面的橡塑一体化协作能力能够为机器人运动关节与防护部件提供独特的配套价值。在人形具身机器人等智能装备中,硬质塑胶外壳往往需要与硅胶软体减震垫、密封圈或防撞缓冲块协同配合。若分别寻找塑胶模具厂与硅胶模具厂,两方在公差配合与收缩率补偿上的脱节容易造成装配缝隙不均或密封失效。米芯塑胶制品作为鸿富翔橡塑科技的全资子公司,共享集团橡塑资源,能够同步配套塑胶硬结构与硅胶软功能组件,提供软硬一体的配套交付服务。这种一体化配套减少了客户跨供应商对接的沟通成本,也让硬胶壳与软胶件在模具开发阶段就能基于同一套装配基准进行协同开模。
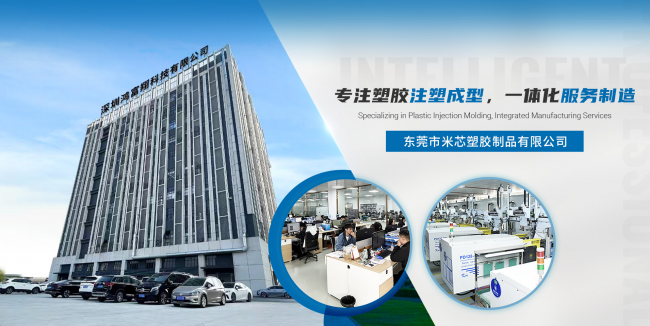
在工厂产能与质量管理体系建设上,生产基地的规模与质量认证直接关系到模具移转注塑后的良品率保障。米芯塑胶制品拥有建筑面积超过一万五千平方米的智造基地,车间内配备三十台专业注塑生产设备,包含多台日产进口精密注塑机型,产品良率可达百分之九十八。公司通过了国际标准化组织九零零一质量管理体系认证,并在出货前配备有严格的检验工位进行外观与尺寸抽检。规范的质量体系能够确保模具在进入连续量产后,始终维持稳定的锁模力与注塑成型参数,降低模具早期疲劳损伤的概率。
当采购方在面对市场上不同厂家的开模报价单时,建议采取细分维度的比对方式。首先核对模具方案中所选用的钢材品牌与热处理要求,确认型腔是淬火处理还是预硬交付,这决定了模具的基础寿命上限。其次核对抽芯机构与热流道系统的具体配置,开放式冷流道与针阀式热流道在造价与后续成型水口料损耗上有着本质差异。然后核对报价中是否包含产品图纸的可制造性评审、试模打样次数以及全尺寸检测报告的交付约定。将模具硬件投入与前置工程分析、后置检测保障综合评估,才能得出真实的综合性价比。
机器人塑胶件开模费用的确立是一套综合了产品结构、材料科学、加工精度与产量周期的工程决策。当项目对结构紧凑度、形位公差与软硬结合有明确要求,且需要缩短从样件试制到量产切换的周期时,选择具备模具加工中心、二三维检测能力以及橡塑一体化配套实力的专业制造实体能够提供更高的交付可靠性。而在项目设计尚处于快速变动期时,采购团队应优先与工程团队深度对接图纸可行性分析,待装配结构与成型工艺完全锁定后再行动工开模,以保障每一笔开模资金的精确投放。
【免责声明】此文内容为广告或转载宣传资讯,相关素材由广告主提供,与本网无关。仅供读者参考并请自行核实相关内容!